什么是助推式生产
助推式生产是指依照MRP的计算逻辑,各个部门均为依照公司规定的生产计划执行生产。上工序无需为下工序负责,生产出产品后依照计划把产品送达后工序即可,该种方式称之为助推式生产。
助推式生产,是依照生产中心计划提早制造。
助推式生产的分析
在助推式生产方式下,生产控制就是要保证按生产作业计划的要求按时、按质、按量完成任务,每一工序的雇员注重的是自己所在工序的生产效率。在助推式系统中,各个工序之间相互独立,在制品存货量较大。传统上企业一般采取的均为助推式生产系统。计划部门依据市场需求,对于最终产品的生产执行分解,将相应的生产任务和提早期传达给各个生产部门。最后细化为每个零部件的投入产出计划和相应的定购计划。而对于各个部门来说,需要依照计划组织生产,生产终结后将事实完成情形汇报给计划部门,同期将完成品送达工序上的下一个生产部门。所以,总的的生产是一种从工序上最初的生产部门向工序最终生产部门的一个“助推”的过程。但是,助推式生产方式不符合JIT 的要求,以JIT 的视角来说待,助推式生产方式会造成很多巨大“浪费”。如图1 所示:
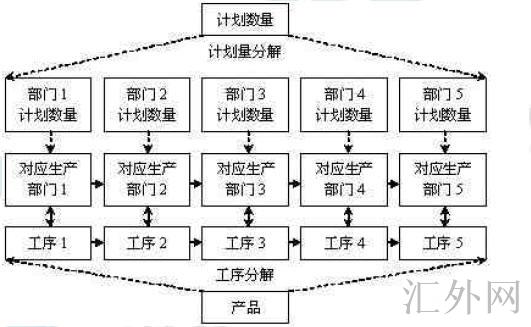
图1 :助推方式的弱点
首先,助推式生产方式不能满足“适时”生产的要求。假使采取助推式生产方式,同期要保证能够对于所有产品准时交货,那就务必将所有产品以及产品分解的零部件生产的交货期执行完全的精确计算。这就需要引入大批的报告,比如设备更换模具的时间、每个零部件的精确生产时间。该种计算自身就需要投入大批的人力和物力。而且,假使显现异常情况,则要对整个计划执行从新修正调整,比如安排紧急订货或者加班等,以此保证能够按时完成任务。但是这些调整措施,也均为代价高昂的。
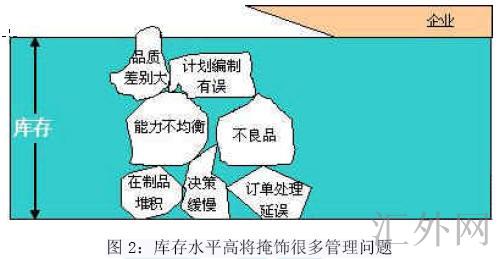
其次,受于助推式生产方式的复杂性以及各种不确定原因如次品、设备损坏等的影响,制造商为了保证按时交货,务必保有很大水平的安全库存。而从JIT 的看法来说,维持高水平的库存占用了大批的资金,同期造成很多不要的诸如搬运、放置、保养等的浪费。下图是JIT理念中经常显现的一张图,表明假使库存水平高将令掩饰很多管理中显现的困难,致使困难多得不足即时的处理,该种高库存水平下的企业就像是一只航行的船,表面看上去一帆风顺,事实上有无数的暗礁,随时或许触礁沉没。
正是受于“助推”方式的缺陷,JIT 方式提出了“拉动”式的生产方式。所谓“拉动”方式,就是指一切从市场需求出发,依据市场需求来组装产品,借此拉动前面工序的零部件加工。每个生产部门、工序都依据后向部门以及工序的需求来完成生产制造,同期向前向部门和工序发出生产指令。在“拉动”方式中计划部门只策划最终产品计划,其余部门和工序的生产是依照后向部门和工序的生产指令来执行的。依据“拉动”方式组织生产,可以保证生产在“适当的时间”执行,而且受于只依据后向指令执行,所以生产的量也是“适当”的量,进而保证企业不会为了满足交货的需求而维持高水平库存造成浪费。
很多专家将“拉动”式生产方式看作是JIT 的一种哲理,觉得这是JIT 对于企业生产观念的重大转变,即一切生产面向订单,不顾需求地扩张生产量力毫无意义。诚然,我们可以看出,“拉动”方式导致JIT 为了保证“适时适量生产”的模式设计。为了保证该种模式的运转,进而保证“适时适量”,JIT 首要通过两种手段:生产同步化和生产均衡化。这其中生产同步化是保证生产各个工序和部门间的速率协调,以保证减小在制品库存。而生产均衡化首要是指生产制造与需要相适应,以避免显现生产过早或者过多而造成浪费。而在具体的达到形式上,JIT 运用了最具有代表性的看管管理工具。
助推式生产与拉动式生产的对比举例
比如在汽车的组装车间,各工序执行组装生产所必需的部件,务必满足依照必要的数量在必要的时间务必送到指定工序的要求,部件过早或者过晚送到都不行。这一点在丰田生产方式中以拉动式生产的方式得以达到,即后道工序从前道工序拿取需要的部件。
拉动式生产是一个非常聪明的方法。为了节约空间,拿取过来的部件的放置地点被限定了。拉动式生产中所实施的后道工序从前道工序拿取部件的机会非常恰当,这一点远远好于助推式生产。而且,等候时间一般发生在员工操作完毕回到自己部门(工序)之后,可以利用这些时间执行别的工作。但是,助推式生产的状态下,等候时间只能白白浪费掉。
利用拉动式生产的优点执行管理达到准时生产的工具,就是看板。看板的最大功用,就是执行生产和搬运指示。实施看板管理的重要一点,就是使信息流动和物料流动维持统一。而且,需要补充零部件的信息也毫无成本低伴随物料的流动而流动了。在计算机所花费用戏剧性地下滑的今天,尽管渐渐转向电子看板系统,但是看板的基本功能并没有发生改变。
组装车间一台一台地执行组装,而铸造和冲压车间只能继续实施批量生产,所以要高达同期化,务必通过缩短工装切换时间来极力缩减批量的大小。一般来看,工装切换均为实施单一切换也就是以切换时间不胜过10分钟为目标。工装切换时间的缩短不是以减弱直接成本为目标,而是为了保证依照销售进程执行生产,尽量减弱在工装切换方面放大的成本。
在丰田,每月都要策划月度生产计划,作为每月预计生产数量下达给各工厂和配套厂商,但是每天给各工序事实下发的生产指示,只发给最后总装线这一个地方,其余的工序通过拉动式生产的方式,由后道工序依照在必要机会以必要的数量拿取必要部件的原则,通过看板从前道工序拿取。因此也就不存在依照当初计划执行生产的情形。每天生产计划的微量调整都通过看板来达到。
